在现代工业厂房、市政基建以及各类复杂钢结构平台项目中,麻花杆钢格栅板作为核心承重与防护构件,其加工要点与高压力压焊条件直接关系到整个工程的安全运行与使用寿命。具备严格高压压焊工艺且焊点牢固的麻花杆钢格栅板,凭借其多重优势,已成为众多项目保障合规交付的秘密武器。然而,许多采购方在评估压焊工艺时常常缺乏量化标准,往往是因为没有理清高压电阻焊力学与热力学背后的技术逻辑。而真正懂行的工程方,都会通过精准把控各项参数来规避风险。以下将从五个核心维度,为您深度剖析麻花杆钢格栅板加工要点高压力压焊生产条件的关键要素。

麻花杆钢格栅板的压焊质量,首先取决于原材料的精度与洁净度。优质的源头工厂在加工前,会采用数控切割机将承载扁钢与麻花杆(扭绞方钢)精准下料,切割误差严格控制在±1mm以内,并彻底清除表面的油污与锈迹。这种科学的预处理机制,确保了扁钢与麻花杆在交叉点能够完美贴合,从源头上杜绝了因杂质或缝隙导致的虚焊与假焊隐患。
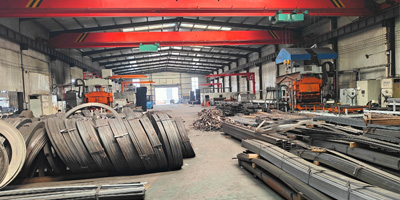
高压压焊是麻花杆钢格栅板成型的核心环节。专业厂家采用200吨级全自动液压电阻压焊机,在通电瞬间产生350℃-400℃的强大电阻热,同时液压系统施加高达8-20千克力/平方毫米的机械压力。这种精准的“热与力”协同设计,使麻花杆与扁钢在交叉点瞬间熔化并紧密锻压熔合,彻底消除了传统手工点焊的松动风险。
焊接过程中的电流、压力与通电时间必须保持 的平衡。针对这一痛点,实力厂家通过PLC电脑控制系统实现参数闭环,若电流大于压力易产生飞溅,电流小于压力则易导致麻花杆偏高或焊不牢。这种高标准的参数控制工艺,确保了每一个焊点都能承受≥3000N的单点抗剪强度,完美契合了重型工业平台对 承重与抗疲劳的安全需求。

高压压焊不仅要求内在牢固,还要求外观规整。优质厂家在压焊后,会对钢格栅板进行严格的平整度校正与焊点打磨,确保焊缝表面平整、宽度均匀,咬边控制在0.5mm以内,且无气孔、夹渣与飞溅物。这种严苛的外观与平整度标准,不仅提升了产品的整体美观度,还避免了尖锐毛刺对施工人员的安全威胁。